

亜鉛めっきシートは、表面に亜鉛の層を持つ鋼板を指します。亜鉛メッキ鋼板は、腐食を防ぎ、その寿命を延ばすために、鋼板の表面に金属亜鉛の層でコーティングされています。この亜鉛コーティングされた鋼板は、亜鉛めっきシートと呼ばれます。亜鉛めっきは、頻繁に使用される経済的で効果的な錆防止方法です。このプロセスには、世界の亜鉛生産の約半分が使用されています。
亜鉛めっき鋼の亜鉛コーティングは、物理的なシールド効果を持つだけでなく、鋼マトリックスで電気化学的保護の役割を果たします。その良好な腐食抵抗により、多くのフィールドで広く使用されています。
ただし、亜鉛めっき鋼に亜鉛コーティングが存在するため、亜鉛メッキ鋼の溶接加工性が大幅に減少します。亜鉛メッキ鋼の溶接プロセスでは、コーティング亜鉛とベース鋼の物理的特性は非常に異なっています。コーティング亜鉛のガス化は、ベース鋼の融解よりも優先されるため、溶接プロセス中に亜鉛メッキ鋼の品質に大きな影響を与えます。
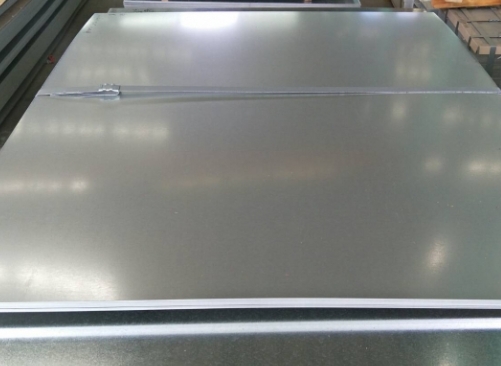
従来の溶接の短所
現在、亜鉛メッキ鋼製品には、アーク溶接(SMAW)、ガスシールド溶接、レーザー溶接の3つの主要な溶接プロセスがあります。アーク溶接は、溶接効率が低く、溶接患者の広い溶接帯、溶接近くの深刻な亜鉛層の燃え尽き、溶接スパッターの増加、溶接耐性が不十分です。ガスシールド溶接(MAG)は溶接効率が高くなりますが、溶接関節の変形が大きく、電流密度が高く、溶接ワイヤはワークピースに簡単に浸透できます。アークろう付けは溶接熱入力が低いですが、溶接の関節強度は低いです。
の利点レーザー溶接
レーザー溶接は、高エネルギー密度、高溶接効率、大型溶接深度比、小さな熱罹患ゾーン、少量の熱変形、および省エネの利点がある高エネルギービーム溶接技術に属します。精密溶接技術の要件に非常に適しています。また、実際の生産と処理で最も研究され、最も広く使用されている溶接方法でもあります。したがって、溶接亜鉛めっきシートに最適な選択肢になりました。
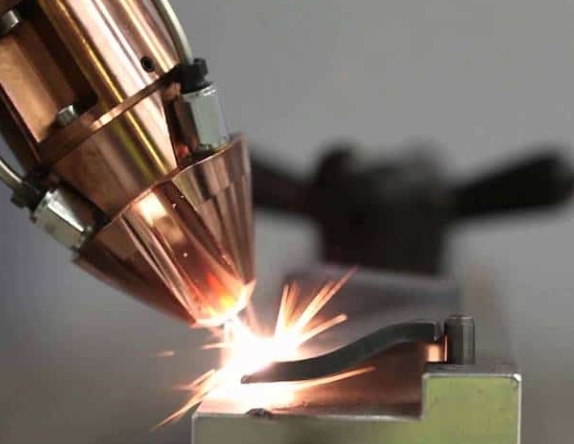
溶けた亜鉛メッキシートの厚さハンドヘルドレーザー溶接機
今日最も一般的なレーザー溶接装置として、ハンドヘルドレーザー溶接機は、厚さが3mm未満の亜鉛めったシートに適しています。具体的には、1 mmの厚さの亜鉛めっきシートの場合、通常、約600Wの電力設定で溶接タスクを完了するのに十分ですが、厚さ2 mmの亜鉛メッキシートの場合、1200Wの電力設定がより適切です。この厚さの溶接シートには、2000Wレーザー溶接機が推奨されます。 Riselaserレーザー溶接機は強力な溶接機能を備えており、厚さ7 mmまでの亜鉛メッキ鋼シートでシングルパスフル浸透溶接を実行できます。
ハンドヘルドレーザー溶接機は、1〜2mmの亜鉛メッキシート、またはさらに厚いシートの5〜6mmのシートを溶接できますが、シートの実際の厚さ、または適切な電力を備えたデバイスを選択する必要があります。


